


Casa / Media / Novità del settore / Imballaggio di dispositivi medici: integrità della barriera sterile ed elementi essenziali per le camere bianche
Imballaggio di dispositivi medici: integrità della barriera sterile ed elementi essenziali per le camere bianche
Una linea di confezionamento sterile sembra apparentemente semplice: un rotolo di pellicola, uno stampo di formatura e una barra saldante riscaldata. Ma ogni barriera sterile che lascia quella linea è già passata attraverso la qualificazione dei materiali, la calibrazione delle ganasce, il monitoraggio ambientale e una serie di test di integrità a cui la maggior parte dei processi produttivi non pensa mai. L’imballaggio dei dispositivi medici fallisce quando fallisce il sistema che lo circonda: la stanza, il percorso di trasferimento, la porta, l’operatore. Questo articolo spiega cosa deve raggiungere l'imballaggio sterile, quali standard lo governano e perché l'involucro per camera bianca determina se un buon design della confezione sopravvive alla produzione quotidiana.
Cosa deve effettivamente fare un pacchetto di dispositivi medici
Una confezione di dispositivo medico sterile ha quattro compiti che è facile trascurare finché uno di essi non fallisce:
- Mantenere l'integrità della barriera sterile dal momento della sterilizzazione fino all'apertura del dispositivo nel punto di utilizzo.
- Proteggere il dispositivo da danni fisici, vibrazioni, umidità e contaminazione durante la distribuzione e lo stoccaggio.
- Restano compatibili con il metodo di sterilizzazione scelto (ossido di etilene (EO), irradiazione gamma, fascio di elettroni o vapore) senza degradarsi.
- Consentono la presentazione asettica in sala operatoria o in sala procedurale senza richiedere il contatto tra il dispositivo sterile e i bordi della confezione.
Il pacchetto totale è solitamente un sistema a due livelli. Il sistema di barriera sterile è la busta, il vassoio o il morsetto sigillato che mantiene la sterilità. L'imballaggio protettivo è costituito dal cartone esterno, dall'imbottitura e dall'etichetta che assorbono le forze di trasporto. Entrambi gli strati devono essere convalidati insieme, perché un cartone che piega una busta può creare un microcanale che distrugge il sigillo.
I requisiti normativi definiscono il limite dei test
Ogni decisione relativa al confezionamento è riconducibile a un quadro normativo. Se ti rifornisci di materiali di imballaggio o investi in una camera bianca per gli imballaggi, i seguenti standard compaiono in quasi tutti gli audit e le revisioni della progettazione.
| Standard | Cosa governa | Perché è importante nella pratica |
|---|---|---|
| ISO 11607-1 | Materiali, design e prestazioni dei sistemi di barriera sterile | Stabilisce il punto di riferimento per la resistenza della tenuta, la barriera microbica e i requisiti di invecchiamento. |
| ISO 11607-2 | Convalida dei processi di formatura, sigillatura e assemblaggio | Richiede la qualificazione del processo (IQ/OQ/PQ) e la riqualificazione dopo le modifiche. |
| Serie EN868 | Metodi di prova per i materiali di imballaggio utilizzati nei dispositivi sterilizzati terminalmente | Fornisce i percorsi pratici di test utilizzati per dimostrare la conformità alla norma ISO 11607. |
| FDA 21 CFR Parte 820 | Normativa sui sistemi di qualità per i produttori di dispositivi medici | Sottopone gli imballaggi a controlli di progettazione, CAPA e supervisione dei fornitori. |
| MDR UE 2017/745 | Requisiti generali di sicurezza e prestazioni | L'imballaggio viene valutato come parte della documentazione tecnica del dispositivo. |
La conseguenza immediata è che l’imballaggio non è una decisione di approvvigionamento di beni di consumo. La modifica del fornitore della pellicola, della temperatura di sigillatura o anche della geometria della cavità del vassoio può essere considerata una modifica di progettazione che attiva la verifica e, se la sterilità è compromessa, una nuova valutazione biologica.
Compatibilità di materiali, sigillatura e sterilizzazione
I materiali per l'imballaggio medico vengono scelti per bilanciare tre esigenze concorrenti: devono consentire la penetrazione dello sterilizzante, tenere lontani i microrganismi e rimanere intatti dopo anni di conservazione. Le combinazioni più comuni includono carta per uso medico, polietilene spunbonded, vassoi in poliestere e laminati con pellicola poliolefinica. La carta e i materiali porosi consentono lo scambio di gas EO; le pellicole non porose forniscono resistenza all'umidità e resilienza alla perforazione.
La qualità della sigillatura dipende dalla scelta del materiale, dalla temperatura delle ganasce, dalla pressione, dal tempo di permanenza e dalle condizioni ambientali attorno al sigillante. Due difetti legati alla tenuta dominano le indagini sui guasti: contaminazione da distacco e delaminazione. Contaminazione della buccia significa che il sigillo si apre con fibre visibili che possono penetrare nel campo sterile. Delaminazione significa che gli strati di materiale si separano mentre il sigillo stesso è intatto. Entrambi i difetti superano un semplice controllo visivo ma falliscono in un test di distacco.
La compatibilità con la sterilizzazione merita una revisione esplicita. L'ossido di etilene e l'irradiazione gamma influenzano i polimeri in modo diverso. Una pellicola che supera i test di durata di conservazione con EO può diventare fragile dopo l'esposizione ai raggi gamma a causa della scissione della catena. Se si prevede di modificare i metodi di sterilizzazione, il design della confezione deve essere riconvalidato, non scontato.
Test di integrità e validazione del processo
L'integrità della barriera sterile viene verificata a tre livelli: test fisici basati su campioni, monitoraggio del processo di routine e riconvalida periodica. I test fisici tipici includono la resistenza della tenuta (test di pelatura), test di ingresso del colorante, test di tenuta sulle emissioni di bolle, test di rottura e scorrimento della confezione e test di barriera microbica. L'invecchiamento in tempo reale e l'invecchiamento accelerato stabiliscono la dichiarazione di durata di conservazione; l’invecchiamento accelerato da solo è uno strumento di screening e le autorità di regolamentazione cercano dati in tempo reale prima di approvare date di scadenza estese.
La validazione del processo segue la sequenza IQ/OQ/PQ standard. La qualificazione dell'installazione documenta che la sigillatrice è calibrata e tracciabile. La qualificazione operativa mappa la finestra di sigillatura: l'intervallo accettabile di temperatura, pressione e tempo di permanenza. La qualificazione delle prestazioni dimostra che il processo produce guarnizioni all'interno della finestra utilizzando materiali e operatori di produzione. Dopo la convalida, qualsiasi modifica nel materiale, nel sigillante o nell'ambiente richiede prove documentate prima che la produzione riprenda.
La busta per camera bianca fa parte del processo di imballaggio
È qui che la strategia di packaging spesso si scontra con la realtà della struttura. Una linea di confezionamento per dispositivi sterili raramente è una macchina a sé stante; si trova all'interno di una camera bianca classificata, in genere Classe ISO 7 o Classe ISO 8, con una cascata di pressione che spinge l'aria fuori dall'area di imballaggio e impedisce l'ingresso da corridoi non controllati. Quella busta non è uno scenario di sfondo. I pannelli a parete, le porte, le finestre e i portelli di trasferimento definiscono se la stanza può mantenere la sua classificazione nelle condizioni di produzione.
Il funzionamento della porta è il punto di rischio più visibile. Ogni volta che un operatore spinge attraverso una porta a battente, la pressione differenziale diminuisce e la turbolenza trasporta le particelle dal lato del corridoio. In una linea di confezionamento in cui i vassoi vengono esposti prima della sigillatura, tale movimento è una fonte primaria di contaminazione. Il sistema di porta stesso deve essere pulibile, privo di spazi vuoti e in grado di mantenere una tenuta stabile dopo migliaia di cicli. Per questo motivo viene spesso richiesta una porta sanitaria pulita ermetica che utilizzi guarnizioni continue e un telaio con chiusura a camma, perché sposta il punto debole dal bordo della porta alla parete stessa.
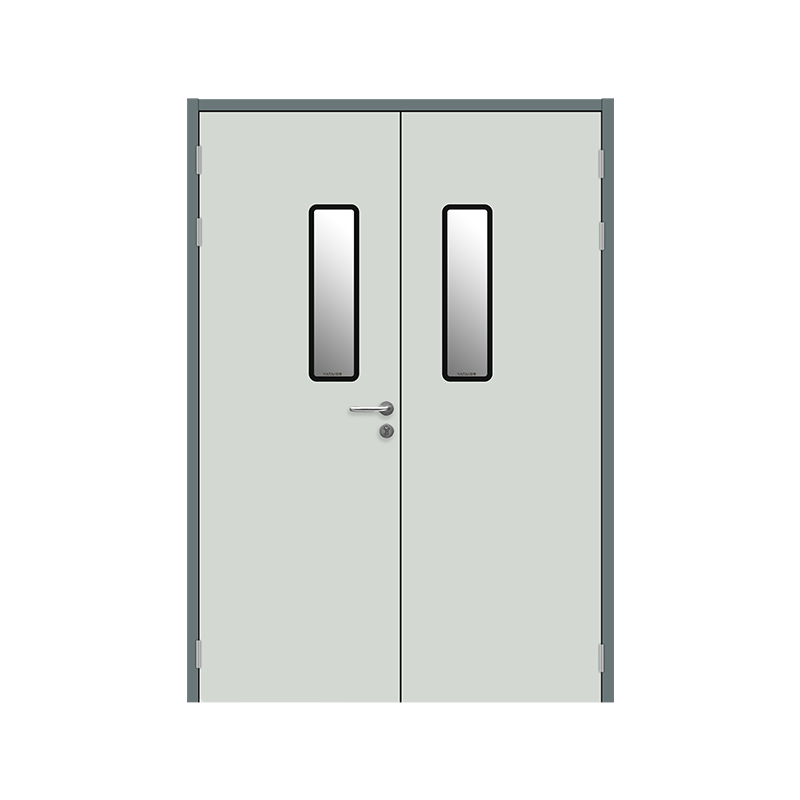 Porta pulita ermetica medica con guarnizione continua Questa porta utilizza guarnizioni continue e un telaio con chiusura a camma per mantenere una tenuta stabile, riducendo il rischio di contaminazione sul bordo della porta. Adatto per linee di confezionamento in camere bianche in cui il traffico degli operatori può alterare la pressione differenziale. Visualizza il prodotto →
Il flusso di materiali crea il secondo rischio. Una camera bianca di imballaggio riceve vassoi, pellicole ed etichette formati dalle aree di stoccaggio, quindi sposta i dispositivi imballati verso la sterilizzazione e la quarantena. Se tale movimento avviene attraverso porte azionate manualmente, il processo si basa sulla disciplina dell’operatore in un modo difficile da verificare. Una porta scorrevole automatica ermetica risolve questo problema aprendosi solo quando il trasportatore o il carrello si avvicina, quindi chiudendosi con un movimento controllato che riduce al minimo i disturbi della pressione.
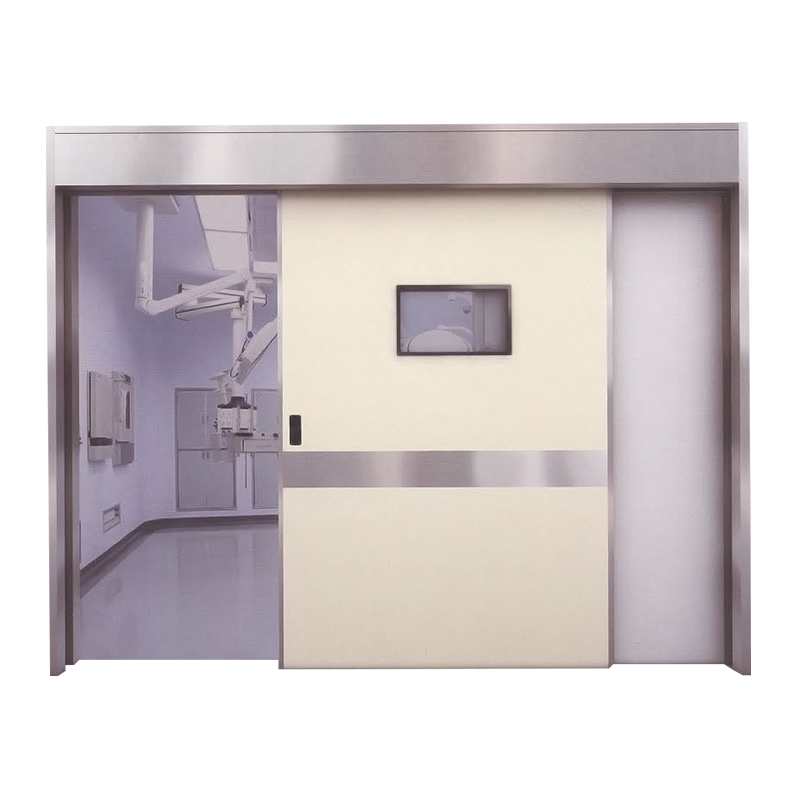 Porta scorrevole automatica ermetica con azionamento magnetico Si apre solo quando si avvicina un trasportatore o un carrello, riducendo al minimo i disturbi della pressione e la contaminazione incrociata. Presenta un funzionamento regolare e silenzioso e soddisfa gli standard di prestazione ermetici per gli ambienti delle camere bianche. Visualizza il prodotto →
Il terzo rischio è la superficie stessa del muro. Le partizioni delle camere bianche per le aree di imballaggio devono essere realizzate con materiali che resistono a ripetute disinfezioni con perossido di idrogeno o alcol isopropilico, non rilasciano gas e non hanno punti di fissaggio esposti dove possono formarsi nicchie microbiche. I pannelli sandwich in PU realizzati a mano forniscono una superficie liscia e a basso distacco e sono comunemente utilizzati nelle sale di confezionamento di dispositivi e prodotti farmaceutici perché possono essere uniti con giunti sigillati e battiscopa smussati.
 Pannello sandwich in PU fatto a mano per pareti divisorie per camere bianche Fornisce una superficie liscia e a basso rilascio che resiste a ripetute disinfezioni. I giunti sigillati e il battiscopa scanalato prevengono le nicchie microbiche, rendendolo una scelta pratica per le pareti delle stanze di confezionamento. Visualizza il prodotto →
Cosa rivedere prima di finalizzare il progetto di una sala di confezionamento
Se sei coinvolto nella pianificazione o nell'espansione di una linea di confezionamento di dispositivi medici, utilizza la seguente lista di controllo per colmare il divario tra l'ingegneria dell'imballaggio e l'infrastruttura della camera bianca:
- Definire la classe ISO e la cascata di pressione per ciascuna zona, compresa la sala di sigillatura, il corridoio di trasferimento e l'area di quarantena dopo l'imballaggio.
- Mappare i percorsi effettivi dell'operatore e dei materiali. Contare quante volte una porta si apre all'ora e selezionare i sistemi di porte in base alla richiesta del ciclo, non ai numeri di perdite statiche.
- Verificare che l'hardware della porta della camera bianca sia allineato con il differenziale di pressione e la logica della camera di equilibrio. Tecnologia di chiusura ermetica delle porte delle camere bianche spiega i parametri prestazionali che contano durante il test di tenuta.
- Confermare che i pannelli a parete e i giunti del soffitto possano essere disinfettati con gli stessi prodotti chimici utilizzati sulle apparecchiature di processo e richiedere dati di compatibilità documentati prima dell'installazione.
- Controllare il flusso dei dispositivi confezionati verso la sterilizzazione. Se la sterilizzatrice si trova all'esterno dell'area classificata, il portello di trasferimento deve proteggere le confezioni sigillate dagli stessi rischi di contaminazione dei vassoi aperti.
- Piano per la riconvalida. Un cambiamento nel materiale della guarnizione, una nuova guarnizione della porta o un diverso composto per la giunzione del pannello possono influenzare le prestazioni convalidate della camera bianca.
Lo stesso principio si applica quando i produttori di dispositivi medici rinnovano spazi esistenti: i requisiti per sistemi di porte mediche nelle strutture sanitarie sono un riferimento utile su come il posizionamento e la sigillatura delle porte influiscono sul controllo delle infezioni.
Tratta il packaging come un sistema, non come un componente
L'imballaggio dei dispositivi medici è l'ultimo ambiente controllato attraverso cui passa un prodotto prima di raggiungere un paziente. Il sigillo di una busta, l'integrità di un vassoio e le superfici della stanza in cui si uniscono fanno tutti parte dello stesso sistema. Inizia con gli standard, qualifica i materiali, testa i sigilli e poi osserva in modo critico l'involucro della camera bianca. Quando questi strati vengono progettati insieme, una linea di confezionamento può eseguire migliaia di cicli senza produrre un solo sigillo discutibile. Questa è la definizione pratica del successo della barriera sterile.
Messaggio precedente
Processo di produzione della terapia cellulare: guida alla progettazione e alla struttura delle camere bianche GMP
Articolo successivo
Porte resistenti al fuoco per camere bianche: standard, valutazioni, materiali e selezione


